

Estudio de rendimiento y modernización de un sistema de aireación de burbujas finas-en una planta de tratamiento de aguas residuales municipal
Introducción
En la actualidad, los principales procesos de tratamiento de aguas residuales utilizados en China incluyen zanjas de oxidación, SBR, lodos activados y otros. El proceso de zanja de oxidación tiene el problema de un alto consumo de energía, especialmente en la sección biológica, que representa entre el 65% y el 80% del consumo total de energía. Los equipos de aireación comunes utilizados en los procesos de zanjas de oxidación incluyen cepillos de aireación, discos de aireación, aireadores de eje vertical y aireadores de-burbuja fina. Por ejemplo, después de que una planta de tratamiento de aguas residuales municipal en una determinada ciudad cambiara de la aireación mecánica superficial tradicional a la aireación de burbujas finas-de fondo, el consumo de energía disminuyó un 20,11%, mientras que la calidad del agua de tratamiento se volvió más estable. Además, la aireación de burbujas finas-tiene la característica de suministro de oxígeno por zonas, lo que puede proporcionar un suministro de oxígeno preciso según la demanda de oxígeno en diferentes áreas de la zanja de oxidación, mejorando aún más la eficiencia de eliminación de nitrógeno y fósforo.
El sistema de aireación superficial de una determinada depuradora municipal llevaba más de diez años en funcionamiento, con un grave envejecimiento de los equipos y dificultades operativas. Era difícil cumplir con las últimas normas de descarga, lo que hacía urgente la renovación técnica. Este proyecto actualizó el sistema a un sistema de aireación de burbuja fina-, que puede reducir significativamente el consumo de energía, optimizar el funcionamiento, extender la vida útil del equipo y reducir los costos de mantenimiento, alineándose con las políticas nacionales de conservación de energía y reducción de emisiones. Este proyecto de renovación implementó prácticas de construcción ecológica durante el desmantelamiento y la instalación de equipos: reciclaje clasificado de equipos viejos, adopción de instalación prefabricada y uso de maquinaria de bajo-ruido y bajas-emisiones, logrando ahorros de energía bidimensional-dimensional en el "proceso-construcción" y apoyando el desarrollo sostenible de la planta de tratamiento de aguas residuales.
1 Descripción general del proyecto
1.1 Situación actual
Una planta de tratamiento de aguas residuales municipal en una determinada ciudad tiene una capacidad total de 50.000 toneladas/día, construida en tres fases. La Fase I adoptó el proceso de zanja de oxidación, la Fase II y el proyecto de tratamiento avanzado también adoptaron el proceso de zanja de oxidación, con el posterior tratamiento avanzado mediante coagulación-sedimentación + filtración con medios de tela + proceso de desinfección ultravioleta. La Fase III adoptó el proceso A²O modificado. Actualmente el efluente cumple con la norma DB32/1072-2018.
1.2 Problemas existentes
1.2.1 Impacto de la red de tuberías externas
Las aguas residuales recogidas por la red de tuberías de esta planta incluyen aportaciones de muchas empresas industriales. Durante el funcionamiento diario, puede haber impactos de aguas residuales anormales de empresas industriales, lo que hace que el valor de OD en el tanque biológico sea muy bajo, llegando incluso a 0 mg/L, sin cumplir con los requisitos de producción. Mientras tanto, debido a los cambios en las condiciones externas, a medida que más empresas industriales dentro del área de servicio descarguen aguas residuales en la red de tuberías, esta planta enfrentará una calidad del agua afluente más severa en el futuro. Una vez que el afluente fluctúa, el oxígeno disuelto en el tanque biológico disminuirá significativamente y el rango de ajuste del volumen de aireación de los discos giratorios es limitado. En algunos períodos, el OD en el tanque aeróbico alcanza 0 mg/L, lo que obliga a la planta a reducir la capacidad de tratamiento en respuesta, impactando significativamente el ambiente aeróbico del tanque biológico y la capacidad de tratamiento.
1.2.2 Bajo OD en el tanque de aireación
Debido a fallas de funcionamiento del disco giratorio que causan una baja eficiencia de oxigenación de los aireadores, durante la operación de producción real, los datos operativos históricos muestran que los valores promedio de OD de los instrumentos en el medio y la salida del tanque de aireación no exceden 1 mg/L, y el más bajo alcanza 0 mg/L, lo que afecta gravemente la efectividad de la reacción bioquímica.
1.2.3 Alto consumo de energía
Los tanques biológicos Fase I y II de esta planta se encuentran en forma de zanja de oxidación. La zanja de oxidación de la Fase I utiliza 8 aireadores de discos giratorios con una potencia de 18,5 kW, con una potencia total del aireador de superficie de 148 kW. La zanja de oxidación de fase II es del tipo carrusel de cuatro-canales y utiliza 13 aireadores autocebantes Hitachi, incluidos 2 juegos de 11 kW, 2 juegos de 18,5 kW y 9 juegos de 15 kW, con una potencia total del aireador de superficie de 194 kW. En funcionamiento normal, para garantizar un volumen de agua suficiente, debido a la baja eficiencia de oxigenación del equipo de suministro de oxígeno existente, todos los aireadores deben estar completamente encendidos.
El consumo de energía por tonelada de agua para los aireadores de fase I y II es: (18,5 kW*7+194)*24*0,75/25,000=0.2392 RMB/tonelada. Según una encuesta sobre el consumo de energía del sistema biológico en varias plantas de tratamiento de aguas residuales domésticas municipales de los alrededores, el consumo de energía para una planta de aguas residuales domésticas municipal de 25 000 toneladas/día que utiliza un sistema de aireación de burbujas finas-de fondo es generalmente de 0,09 a 0,1 RMB/tonelada. El consumo de energía del aireador de disco giratorio es de 2,4 a 2,7 veces mayor que el del sistema de aireación de burbuja fina-inferior, lo que indica un consumo de energía relativamente alto.
1.2.4 Alta tasa de fallas del equipo
A medida que los aireadores de discos giratorios envejecen, las tasas de fallas de los equipos aumentan gradualmente. Después de 11 años de operación en esta planta, el sistema de aireación de discos giratorios desarrolló deformaciones en los discos, lo que provocó una alta carga en el equipo y una vibración significativa. El uso-a largo plazo provocó que la parte inferior se aflojara, lo que provocó una desalineación en ambos extremos y otros problemas, lo que provocó un mayor desgaste de los rodamientos y altas tasas de falla. Los ejes principales, impulsores, acoplamientos y engranajes base han sufrido múltiples reparaciones o reemplazos, llegando esencialmente al punto de reemplazo. Los cojinetes y las aspas del cabezal del aireador de los aireadores autocebantes estaban muy desgastados. Estadísticas recientes muestran que la planta experimentó casi 30 reparaciones anualmente para aireadores de discos giratorios y aireadores autocebantes.
2 Diseño de solución técnica de modernización
El enfoque general de modernización es: retirar los aireadores de disco giratorio originales y reemplazarlos con aireación de burbujas finas-inferiores, con la correspondiente adición de sopladores; elevar el vertedero de efluentes del tanque biológico para aumentar la profundidad efectiva del agua del tanque biológico; agregar mezcladores en la sección aeróbica utilizando la estructura de canales original para evitar la acumulación de lodos localizados.
2.1 Selección y diseño del aireador
2.1.1 Parámetros del disco aireador
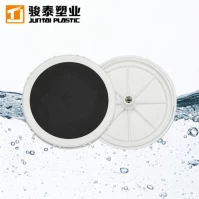
Se seleccionó el disco aireador de membrana de EPDM modelo DD330, como se muestra enFigura 1, con parámetros específicos que se muestran enTabla 1.

| Tabla 1 – Parámetros del difusor | |||||
| Tamaño (mm) | Vía de Servício (m²) |
Tasa de flujo de aire (m³/h) |
Diámetro de burbuja (mm) |
SOTE (%) | Pérdida de resistencia (kPa) |
| Φ330 | 0.4–1.7 | 2.5–10.0 | 0.8–2.0 | 34–39.5 | 2.0–4.3 |
2.1.2 Disposición del disco aireador
Número de discos aireadores: Área neta del fondo del tanque de la Fase I 864 m², área neta del fondo del tanque de la Fase II 1.412 m², área de servicio promedio 0,8 m²/disco, con un factor de seguridad de 1,05 a 1,10. El número total final de discos aireadores se determinó: Fase I 1.150 discos, Fase II 1.900 discos.
Principio de diseño: distribuido uniformemente en un patrón de cuadrícula triangular regular. Distancia desde la pared del tanque Mayor o igual a 0,3 m para evitar zonas muertas; Distancia desde el tabique del canal Mayor o igual a 0,4 m para facilitar el mantenimiento. Partición a lo largo de la dirección del flujo de agua, con una válvula eléctrica de control de aire por zona para lograr el control zonal de OD. Evitar puertos de succión de bombas de lodos, canales de muestreo y bandejas de cables, ajustando localmente el espaciamiento a 1,5 m manteniendo el área de servicio por disco menor o igual a 0,8 m².
Altura de instalación y nivelación de la tubería: La superficie superior del disco de membrana está a 0,25 m del fondo del tanque, lo que garantiza una inmersión mayor o igual a 5,0 m al nivel mínimo de agua para evitar el aumento repentino del ventilador. Los ramales utilizan ABS DN50 con distribución de aire perforada; Las tuberías principales están dispuestas en un circuito, con la velocidad del aire controlada a 10–12 m·s⁻¹, material SS304. Se proporciona un par de accesorios de conexión rápida-con brida por cada 10 discos, lo que permite el levantamiento general para mantenimiento sin drenar el tanque.
2.2 Optimización del sistema de soplador
2.2.1 Agregar sopladores
Se compraron sopladores de suspensión neumática importados como unidades principales y se construyó una nueva sala de sopladores con conductos de aire de acero inoxidable.
2.2.2 Selección del soplador
Con base en las condiciones operativas reales de la planta y considerando cambios futuros en la calidad del agua, la concentración de DQO afluente en el plan de modernización no es significativamente diferente del valor de diseño, con una concentración promedio de aproximadamente 320 mg/L. La concentración de DBO se calculó con base en el valor de diseño de la Fase III de 150 mg/L, y otros indicadores del afluente se calcularon con base en las concentraciones del afluente del diseño de la Fase III. El volumen de aire operativo requerido para las fases I y II de la planta es de 103,7 m³/min (6.225,1 m³/h, dos unidades de servicio y una de reserva, volumen de aire de una sola unidad de 50 m³/min).
Considerando exhaustivamente varios factores, se compraron dos sopladores de suspensión neumática importados NX75-C060 como unidades principales para las Fases I y II. Era necesario construir una nueva sala de sopladores, ubicada provisionalmente en el lado sur del taller de deshidratación de lodos original, con conductos de aire de acero inoxidable agregados a la zanja de oxidación. Parámetros del soplador: presión de aire 0,049 MPa, volumen de aire 50 m³/min, con potencia de salida máxima de 64,3 kW en estas condiciones de funcionamiento.
2.2.3 Modernización del sistema de aireación
El método de aireación se cambió a aireación de fondo. Los tanques biológicos de fase I y II utilizan la cantidad correspondiente de aireadores de disco y tubos de aireación de UPVC. Enfoque de modernización específico: se espera que el tanque biológico de la Fase I utilice 780 juegos de aireadores de disco DD330 y tuberías de aireación de UPVC, y se espera que el tanque biológico de la Fase II utilice 1276 juegos de aireadores de disco DD330 y tuberías de aireación de UPVC, con un volumen de aire operativo de un solo aireador de 3,45 m³/h. El diseño del cabezal del aireador se muestra enFiguras 2 y 3.


2.3 Optimización de los parámetros del proceso
2.3.1 Zonificación de zanjas de oxidación y estrategia de control de OD
A lo largo de la dirección del flujo de agua de la zanja de oxidación, la sección de aireación se divide en cuatro zonas. Zona 1: OD 0,3–0,5 mg/L, Zona 2: OD 0,2–0,3 mg/L, Zona 3: OD 1,5–2,0 mg/L, Zona 4: OD 1,0–1,5 mg/L. Se instala un instrumento de proceso de nitrógeno amoniacal en el punto de mayor velocidad de reacción de nitrificación entre la Zona 2 y la Zona 3, controlando en última instancia el efluente NH₃-N menor o igual a 1,5 mg/L.
2.3.2 Optimización del período de aireación
Se agregó un módulo de "aireación intermitente" al sistema SCADA existente, formando un instrumento de OD en línea + circuito cerrado doble de tiempo para garantizar que el OD en el medio de la sección aeróbica permanezca en 0,2 mg/L. Si HACER<0.2 mg/L at the end of the air-off period, an additional 5 minutes of micro-aeration is automatically added (to protect mixers). After the cycle count reaches 12 times (6×24/120=12), the blower is forced to rest for 30 minutes (to prevent overheating from frequent start-stop cycles).
3 Análisis del efecto de modernización
El impacto de esta modernización de ingeniería en la operación general del proceso se examinó comparando los cambios en los contaminantes de los efluentes antes y después de la modernización.
3.1 Comparación de la calidad del agua efluente antes y después de la modernización
La calidad del agua efluente antes y después de la modernización tendió a ser estable, como se muestra enFigura 4. Antes y después de la modernización, la DQO promedio del efluente se mantuvo por debajo de 30 mg/L, el TP básicamente se mantuvo menor o igual a 0,3 mg/L, el NH₃-N menor o igual a 1,5 mg/L, mientras que el TN fluctuó alrededor de 10 mg/L. La calidad general del agua alcanzó los estándares de agua superficial cuasi-Clase IV, superando con creces los estándares de descarga requeridos para la planta.

Para analizar de forma más intuitiva el posible impacto de la modernización en la calidad del agua, se compararon las tendencias de un año-en la calidad del agua efluente antes y después de la modernización, lo que arrojóFigura 5. Se puede ver en la figura que, sin considerar el impacto de los cambios en la concentración del afluente, las fluctuaciones en las concentraciones de DQO y TP del efluente después de la modernización fueron más estables que antes de la modernización. Aunque los valores promedio de los indicadores de nitrógeno aumentaron en comparación con antes de la modernización, la tendencia general fue relativamente estable, lo que resultó en un menor consumo general de energía de la planta y ahorros de productos químicos.

3.2 Comparación de la eliminación de contaminantes antes y después de la modernización
Debido a la mejora en el sistema de aireación, el consumo total de electricidad de la planta disminuyó un 1,7% en comparación con antes, mientras que la capacidad de tratamiento aumentó un 8,33% y la correspondiente reducción de contaminantes también aumentó, como se muestra enFigura 6. Después del cálculo, la reducción de DQO aumentó en 948,5 toneladas, el TP aumentó en 7,0 toneladas, el NH₃-N aumentó en 100,4 toneladas y el TN aumentó en 125,9 toneladas.

La eliminación real de contaminantes también cambió en consecuencia, como se muestra enTabla 2. Después de la modernización, excepto por una disminución en la tasa de eliminación de NH₃-N, las tasas de eliminación de todos los demás indicadores aumentaron.
| Tabla 2 – Comparación de la eficiencia de eliminación de contaminantes | ||||
| Parámetro | BACALAO | TP | NH₃-N | Tennesse |
| Tasa de eliminación antes mejora (%) |
83.89 | 92.10 | 96.77 | 61.04 |
| Tasa de eliminación después mejora (%) |
88.25 | 94.56 | 95.98 | 64.69 |
| Tasa de aumento (%) | 4.36 | 2.46 | –0.80 | 3.65 |
3.3 Comparación del consumo de energía antes y después de la modernización
El consumo de energía de este proyecto de modernización se muestra enTabla 3. Después de la modernización, el consumo de energía por tonelada de agua para el sistema de aireación del tanque biológico de la Fase I disminuyó un 67,3% y el de la Fase II disminuyó un 80,9%. El consumo medio general de energía de la planta por tonelada de agua disminuyó un 55,3%, lo que demuestra importantes efectos-de ahorro de energía. El consumo total de energía de la planta por tonelada de agua disminuyó a 0,21 kW·h/m³, dentro del rango de valores de consumo de energía para procesos similares en zanjas de oxidación a nivel nacional (0,292±0,192) kW·h/m³. El consumo de energía por unidad de peso de contaminante antes y después de la modernización de la planta en general se muestra enTabla 4. Después de la modernización del sistema general de aireación de la planta, el consumo de energía por 1 kg de DQO tratado disminuyó un 26,2 %, por 1 kg de TP tratado disminuyó un 15,7 %, por 1 kg de NH₃-N tratado disminuyó un 29,3 % y por 1 kg de TN tratado disminuyó un 36,1 %, lo que muestra buenos efectos de ahorro de energía-.
| Tabla 3 – Comparación del consumo de energía antes y después de la actualización | |||
| Artículo | Tanque Biológico Fase I | Tanque Biológico Fase II | Planta entera |
| Consumo de energía antes de la actualización (kWh/m3) | 0.26 | 0.33 | 0.42 |
| Consumo de energía después de la actualización (kWh/m3) | 0.09 | 0.06 | 0.21 |
| Tasa de reducción (%) | 67.30 | 80.90 | 55.30 |
| Tabla – Consumo de energía por unidad de masa de contaminante eliminado | ||||
| Parámetro | BACALAO | TP | NH₃-N | Tennesse |
| Consumo de energía antes de la actualización (kWh/kg) |
1.79 | 133.52 | 19.58 | 21.10 |
| Consumo de energía después de la actualización (kWh/kg) |
1.32 | 112.55 | 13.85 | 13.48 |
| Tasa de reducción (%) | 4.36 | 15.70 | 29.30 | 36.10 |
3.4 Comparación química antes y después de la modernización
Antes de la modernización, debido a las frecuentes fallas del sistema de aireación, el OD en el sistema biológico era difícil de controlar, y cumplir con los estándares de indicadores de nitrógeno requería la adición de una fuente externa de carbono para garantizar la efectividad de la eliminación. Después de la modernización, básicamente ya no era necesaria la adición de una fuente externa de carbono. Después de la modernización, la eficiencia de la eliminación biológica de fósforo y la desnitrificación mejoraron significativamente, y el PAC químico de eliminación de fósforo y el PAM químico de deshidratación de lodos se redujeron correspondientemente. Los costos anuales de productos químicos disminuyeron en aproximadamente 167.000 RMB en comparación con antes. Los cambios específicos se muestran enTabla 5.
| Tabla 5 – Comparación del consumo de productos químicos antes y después de la actualización | ||||||
| Artículo | Consumo de PAC (g/t) |
Eliminación de fósforo Costo del agente (CNY) |
Fuente de carbono Consumo (g/t) |
Fuente de carbono Costo (CNY) |
Consumo de PAM (g/t) |
Costo PAM (CNY) |
| Antes de la actualización | 7.79 | 630,256 | 2.32 | 39,200 | 0.321 | 37,200 |
| Después de la actualización | 5.9 | 514,079 | 0 | 0 | 0.058 | 25,400 |
| Guardado | 1.89 | 116,177 | 2.32 | 39,200 | 0.263 | 11,780 |
3.5 Comparación de inversiones antes y después de la modernización
Antes de la modernización, el costo anual de los aireadores de superficie era de 1,6281 millones de RMB, con costos anuales de reparación de equipos de no menos de 250.000 RMB. Después de la modernización, el coste anual de los sopladores y mezcladores fue de 714.600 RMB. Según este cálculo, el ahorro anual en costos de electricidad fue de 913.500 RMB, más un ahorro anual en costos de reparación de 250.000 RMB, por un total de ahorros anuales de 1,1635 millones de RMB. Basado en una inversión total de 3.704 millones de RMB, el período de recuperación es de 3,18 años.
3.6 Estabilidad del proceso
Antes de la modernización, durante los períodos de mal funcionamiento, el oxígeno disuelto en el tanque biológico se mantenía mayoritariamente por debajo de 1,0 mg/L. Después de la modernización, el oxígeno disuelto en el tanque biológico promedió entre 1,5 y 2,0 mg/L. Dependiendo de la concentración del afluente y los requisitos del proceso, el rango de ajuste de oxígeno disuelto puede ser de 1,0 a 2,5 mg/L. Cuando la concentración del afluente es alta, los niveles normales de oxígeno disuelto en el tanque biológico también se pueden mantener ajustando la salida del soplador. Por lo tanto, después de la modernización, se satisfacen las condiciones estables de cumplimiento de los efluentes.
4 Conclusión
Before technical renovation, this plant faced common problems with the oxidation ditch process: aging rotating discs → attenuation of oxygenation efficiency → insufficient DO, along with skyrocketing energy consumption and failure rates. Replacing them with a bottom fine-bubble aeration-mixer-blower system can reversely amplify the oxygen mass transfer coefficient, increase HRT in section A, and improve zonal oxygen supply precision, simultaneously enhancing denitrification without adding carbon sources. For similar plants: any oxidation ditch that has been in operation for ≥10 years, with aeration power consumption per ton of water >0,23 kW·h, OD frecuentemente<1 mg/L, and annual repair cost increases >15%, puede replicar esta renovación técnica. Teniendo en cuenta el ahorro de electricidad del 55,3%, el período de recuperación de 3,18-años y los beneficios marginales de un aumento del 3% al 5% en las tasas de reducción de contaminantes de este ejemplo, la inversión en renovación tiene un alto margen de seguridad y puede liberar inmediatamente el potencial de reducción de carbono, proporcionando condiciones replicables y suficientes para una mejora ecológica y con bajas emisiones de carbono de antiguas zanjas de oxidación.