

La rápida urbanización y expansión industrial de Indonesia han creado una demanda urgente de tecnologías de tratamiento de aguas residuales que seanCompacto, robusto y adaptable a condiciones tropicales.. La tecnología del reactor de biopelícula de lecho móvil (MBBR) cumple los tres requisitos. Con su excepcional tolerancia a las variaciones de carga hidráulica y orgánica, su mínima huella de tierra y su capacidad de adaptarse a tanques existentes, MBBR es especialmente adecuado para el mercado indonesio - donde el espacio es escaso, las características del afluente varían dramáticamente durante la temporada de monzones y los estándares de descarga se están volviendo más estrictos en los sectores municipal e industrial.
Panorama regulatorio de Indonesia - Por qué se está acelerando la adopción de MBBR
La presión regulatoria es el principal impulsor de la adopción de MBBR en Indonesia. El marco regulatorio ha evolucionado significativamente en los últimos años y su cumplimiento requiere cada vez más tecnologías que van más allá de los lodos activados convencionales. Tres regulaciones clave dan forma al panorama actual:
PerMenLH/BPLH No. 11/2025establece los últimos estándares de descarga de aguas residuales municipales para los operadores de EDAR en toda Indonesia. Esta regulación, que entró en vigor en 2025, introdujo límites más estrictos de amoníaco y nitrógeno total que muchas plantas de aireación extendida existentes no pueden cumplir sin mejorar su capacidad de tratamiento biológico.Kepmen LH No. 15/2014rige los límites de descarga para los sectores industriales, incluido el aceite de palma, y requiere controles cada vez más estrictos sobre la DQO, el aceite y la grasa y los compuestos nitrogenados. Además, los gobiernos locales enYakarta, Surabaya y Bandungestán ofreciendo incentivos - que incluyen permisos acelerados y tarifas reducidas - para actualizaciones de plantas que aumentan la capacidad de tratamiento sin expandir la huella física. Estos incentivos favorecen directamente las modernizaciones basadas en biopelículas-como MBBR sobre las nuevas construcciones.
El hilo conductor de todas estas regulaciones es el requisito de eliminación de nitrógeno - específicamente oxidación de amoníaco y, cada vez más, reducción total de nitrógeno. Los sistemas de lodos activados convencionales a menudo carecen de la edad del lodo y la concentración de biomasa necesarias para respaldar una nitrificación estable, especialmente durante los aumentos repentinos de flujo en climas húmedos. MBBR aborda esto reteniendo biomasa nitrificante en el medio portador, desacoplando el tiempo de retención de sólidos (SRT) del tiempo de retención hidráulica (HRT).
Estudio de caso 1 - Renovación de la EDAR municipal de Yakarta (15.000 m³/d)
El desafío
Esta planta de tratamiento de aguas residuales municipal presta servicio a un denso distrito residencial en el norte de Yakarta con un espacio de expansión muy limitado. - la planta está rodeada por tres lados por edificios residenciales y por el cuarto por un canal. El sistema de tratamiento original utilizaba un proceso de lodos activados con aireación prolongada que había servido adecuadamente para la eliminación de DBO, pero no podía cumplir con el nuevo estándar de amoníaco introducido bajo PerMenLH/BPLH No. 11/2025. Con NH₃-N efluente promediando8,8 mg/Lfrente al nuevo límite de 5 mg/L, la planta no lo cumplía. La construcción de tanques adicionales no era una opción debido a limitaciones de terreno.
La solución de modernización de MBBR
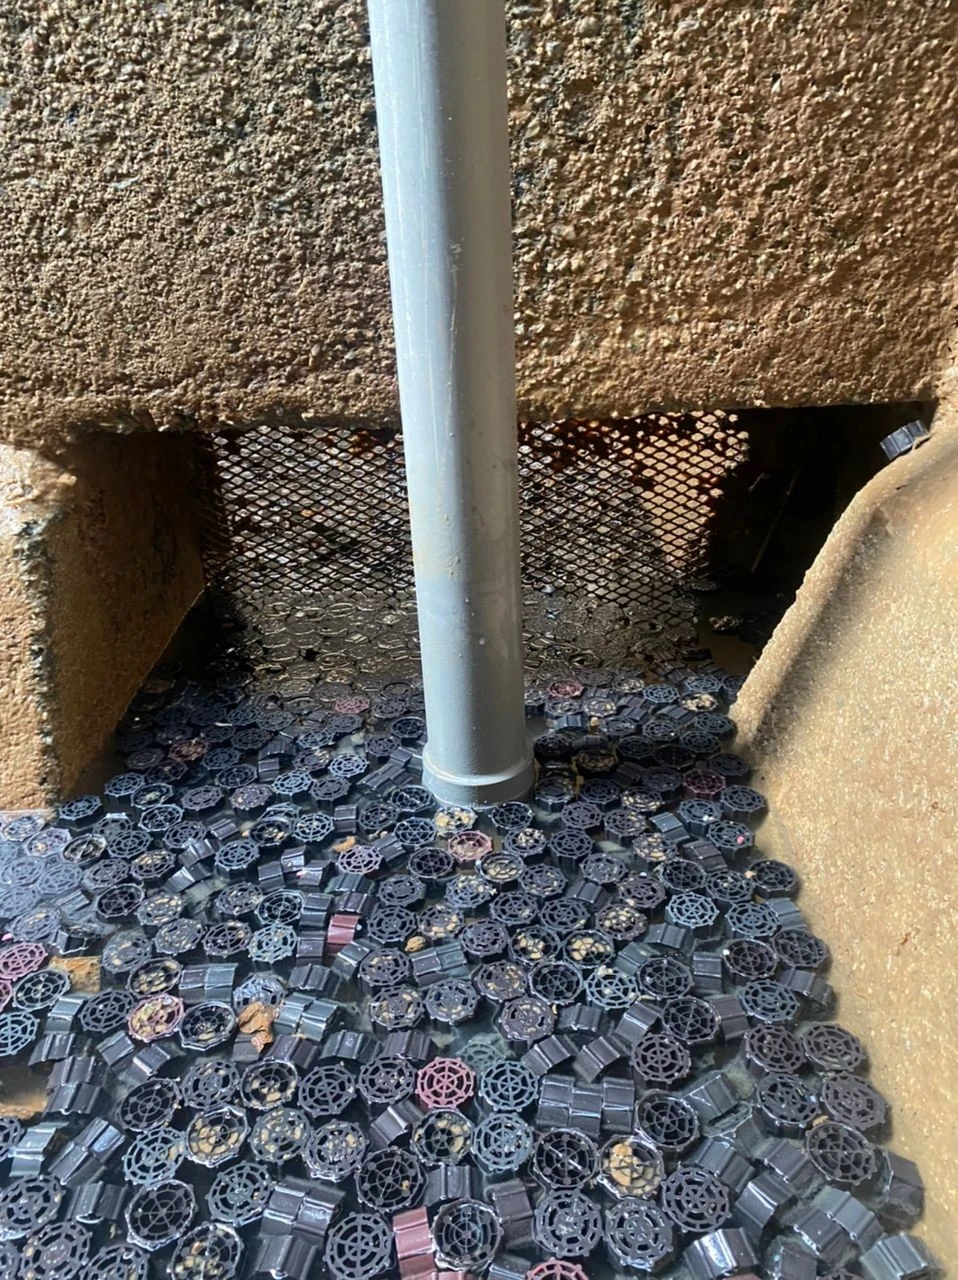
El equipo de ingeniería propuso modernizar los tanques de aireación existentes llenándolos parcialmente con soportes MBBR de HDPE, cada uno de los cuales proporciona una superficie protegida de800 m²/m³para la fijación de biopelículas. La proporción de llenado se fijó en40% en las zonas aeróbicas, cuidadosamente calculado para proporcionar suficiente área de superficie de biomasa nitrificante manteniendo al mismo tiempo la energía de mezcla y la movilidad del portador adecuadas. Se conservaron el volumen del tanque, los sopladores y los clarificadores secundarios existentes. - la modernización solo requirió medios portadores, pantallas de retención y modificaciones menores en las tuberías.
Resultados
| Parámetro | Antes de la modernización | Después de la modernización de MBBR |
| NH₃-N efluente | 8,8 mg/L | 2,3 mg/L |
| Capacidad de tratamiento | 15,000 m³/d | 15.000 m³/d (mantenido) |
| Producción de lodos | Base | 22% de reducción |
| Cambio de volumen del tanque | Base | Sin aumento |
| Estado de cumplimiento | No conforme-(NH₃-N) | Cumplimiento total de PerMenLH nº. 11/2025 |
Información operativa
El clima tropical de Yakarta, con temperaturas del agua-durante todo el año de27 a 32 grados centígrados, resultó ser una ventaja operativa más que un desafío para el proceso MBBR. Estas temperaturas caen claramente dentro del rango óptimo para el crecimiento de bacterias nitrificantes (25 a 35 grados Celsius), lo que significa que la biopelícula se estableció rápidamente y mantuvo altas tasas de nitrificación durante todo el año-sin las desaceleraciones estacionales que afectan a las plantas de clima templado-.
Un hallazgo operativo particularmente notable fue laestabilidad superior durante la temporada de lluvias. Durante los períodos de monzón, cuando las características del afluente fluctúan dramáticamente debido a la infiltración y el flujo de entrada (I/I) - que diluyen las concentraciones de DBO mientras aumentan la carga hidráulica -, la biomasa de crecimiento adjunta- se mantuvo estable. Los sistemas de crecimiento suspendido-normalmente pierden biomasa en estas condiciones debido al lavado, pero los portadores de MBBR retuvieron la biopelícula nitrificante independientemente de los aumentos hidráulicos. Los operadores informaron que el amoníaco efluente se mantuvo por debajo de 3 mg/L incluso durante los eventos climáticos-más húmedos.
Estudio de caso 2 - Tratamiento de efluentes de la planta de aceite de palma de Surabaya (POME) (1200 m³/d)
El desafío
La fábrica de aceite de palma de Surabaya enfrentó un triple desafío que hizo que los enfoques de tratamiento convencionales resultaran poco prácticos. En primer lugar, la POME cruda tenía una carga orgánica extremadamente alta, con concentraciones de DQO que oscilaban entre5.000 a 15.000 mg/Lque varió significativamente entre lotes de procesamiento. En segundo lugar, el terreno disponible para la infraestructura de tratamiento estaba severamente limitado - la planta ya estaba operando en el límite de su sitio permitido. En tercer lugar, el endurecimiento de los estándares de descarga bajo Kepmen LH No. 15/2014 requirió que la planta alcanzara niveles de DQO y de aceite-y-grasa que su sistema de estanques existente no podía cumplir de manera confiable, particularmente durante los períodos de máxima producción.
La solución de modernización de MBBR
El equipo de ingeniería diseñó unconfiguración MBBR anaeróbica-aeróbicapara manejar las demandas duales de la eliminación orgánica y la nitrificación de alta-resistencia. La etapa anaeróbica, ubicada aguas arriba, maneja la mayor parte de la carga orgánica mediante digestión anaeróbica y al mismo tiempo captura biogás para uso en calderas - convirtiendo un flujo de desechos en una fuente de combustible. La etapa MBBR aeróbica aguas abajo pule el efluente tratado anaeróbicamente, eliminando la DBO residual y oxidando el amoníaco. La zona aeróbica se llenó hasta unProporción de llenado del transportista del 55%, más alto que la planta municipal de Yakarta, para proporcionar suficiente superficie de biopelícula para la mayor carga orgánica.
Resultados
| Parámetro | Afluente | Efluente |
| BACALAO | 5.000-15.000 mg/L | 92% de eliminación |
| Aceite y grasa | 850 mg/L | 12mg/L |
| Tolerancia al pico de DQO | Hasta 18.000 mg/L | No se observa pérdida de biomasa |
| Captura de biogás | Ninguno (ventilado) | Capturado para combustible de caldera. |
Información operativa
El hallazgo operativo más importante de la instalación POME de Surabaya fue la mejora del sistema MBBR.tolerancia excepcional a cargas de choque DQO. Durante un período de monitoreo, la DQO del afluente aumentó a 18 000 mg/L - casi el doble del pico típico - debido a un lote de desechos del procesamiento de aceite de palma de alta-potencia. Un sistema de lodos activados convencional habría experimentado una pérdida de biomasa y habría requerido semanas para recuperarse. El sistema MBBR absorbió el impacto sin pérdida mensurable de biopelícula ni degradación de la calidad del efluente. Esta resiliencia es fundamental para el tratamiento de POME, donde las características del efluente crudo varían sustancialmente entre lotes de procesamiento, temporadas de cosecha e incluso días individuales dependiendo de la calidad del fruto de la palma que llega al molino.
La captura de biogás de la etapa anaeróbica proporcionó un beneficio económico adicional. En lugar de ventilar metano - un potente gas de efecto invernadero -, el biogás capturado se alimentó a la caldera de la planta,Reducir el consumo general de combustible de la planta.y proporcionar un retorno mensurable de la inversión en el sistema de tratamiento más allá del mero cumplimiento normativo.
Por qué MBBR es la opción adecuada para Indonesia
Varios factores convergentes hacen de MBBR la tecnología elegida para las aplicaciones de tratamiento de aguas residuales de Indonesia. Elclima tropical, con temperaturas constantes del agua de 27 a 32 grados Celsius durante todo el año-, acelera el crecimiento de biopelículas y mantiene altas tasas de nitrificación sin interrupción estacional. En las aplicaciones de molinos de aceite de palma, las altas temperaturas de las aguas residuales - que estresarían o matarían la biomasa de lodos activados convencionales - en realidadbeneficio asociado-cinética de crecimientoaumentando las tasas de difusión del sustrato en la biopelícula.
Elseveras limitaciones de tierraen ciudades como Yakarta, Surabaya y Bandung hacen que la naturaleza compacta de las modernizaciones de MBBR sea económicamente decisiva. Los costos de la tierra en Yakarta pueden acercarse$300 a $500 por metro cuadradoen zonas industriales, lo que significa que el terreno necesario para una nueva planta de lodos activados (normalmente de 2.000 a 4.000 m² para una instalación de 10.000 m³/d) puede costar más que el propio equipo de tratamiento. El requisito de cero-terreno adicional-de MBBR para modernizaciones elimina este costo por completo.
Elresistencia a la temporada de monzones-de los sistemas de biopelículas proporciona otra ventaja crítica. Durante la temporada de lluvias de noviembre-a-marzo, las plantas municipales experimentan dramáticas oleadas hidráulicas debido a la infiltración y el flujo de entrada, mientras que las plantas industriales - particularmente las fábricas de aceite de palma - enfrentan picos estacionales en la producción y la intensidad de las aguas residuales. Los sistemas de crecimiento-suspendidos pierden biomasa durante las oleadas hidráulicas; Los sistemas MBBR de crecimiento adjuntos-conservan su capacidad de tratamiento. Como nota práctica, se requiere un monitoreo regular de las pantallas de retención del portador para evitar la pérdida de medios, pero las pantallas diseñadas adecuadamente con un área abierta adecuada manejan esto de manera confiable con un mantenimiento mínimo.
Comparación de costos - Modernización de MBBR versus nueva planta de lodos activados
Para los-tomadores de decisiones que evalúan las opciones de tratamiento, el argumento económico a favor de las modernizaciones de MBBR es convincente. La siguiente comparación se basa en una típicaPlanta municipal de 10.000 m³/den Indonesia:
| Factor de comparación | Modernización de MBBR | Nueva Planta de Lodos Activados |
| Costo de capital (USD) | 0,6-1,0 millones de dólares | $2.0-3.5 millones |
| tiempo de construcción | 3-6 meses | 12-18 meses |
| Se requiere terreno adicional | Ninguno | 2,000-4,000 m² |
| Costo del terreno a precios de Yakarta ($300-500/m²) | $0 | 0,6-2,0 millones de dólares |
| Producción de lodos | Más bajo (reducción del 15-25%) | Más alto |
| Resiliencia a los monzones | Alto (biomasa retenida en los transportadores) | Moderado (riesgo de lavado de biomasa) |
Conclusión
Los estudios de caso de Yakarta y Surabaya demuestran que las modernizaciones de medios MBBR ofrecen resultados mensurables y verificables en aplicaciones municipales e industriales en Indonesia. En Yakarta, una proporción de llenado del 40 % logró el cumplimiento total del amoníaco sin expandir el tanque. El - NH₃-N efluente cayó de 8,8 a 2,3 mg/L con un 22 % menos de producción de lodo. En Surabaya, una proporción de llenado del 55 % en una configuración anaeróbica-aeróbica logró una eliminación de DQO del 92 % del POME con una DQO afluente de hasta 15 000 mg/L, además de la captura de biogás para combustible de calderas. El argumento económico es igualmente sólido: de 0,6 a 1,0 millones de dólares para una modernización típica de 10.000 m³/d frente a 2,0 a 3,5 millones de dólares para una nueva construcción - más de 0,6 a 2,0 millones de dólares en costos de terreno evitados en ciudades como Yakarta - MBBR no es sólo la opción técnicamente superior, sino que es la financieramente racional.
Actualice su EDAR con MBBR Media
Ya sea que esté modernizando una planta municipal para cumplir con nuevos límites de amoníaco o tratando efluentes industriales de alta-efluente industrial, nuestros transportadores MBBR de HDPE ofrecen un rendimiento confiable de biopelículas en condiciones tropicales. Solicite hojas de datos técnicos, recomendaciones de índices de llenado o una consulta de proyecto.