

Verano de 1993. Demanda máxima de agua. La planta de abastecimiento de agua de una empresa de fibras químicas en Jiangsu está reparando una válvula de purga. El tanque de sedimentación se vacía - y sin previo aviso, los tubos inclinados colapsan. No es una caída lenta. No es una deformación gradual. Una falla estructural repentina y completa. Lo que encontraron los investigadores no fue una causa única, sino una cadena de cinco fallas interconectadas: lodos que deberían haberse descargado pero no lo hicieron, soportes que se habían corroído durante años, los operadores de válvulas temían girar y un tanque empujado un 18% más allá de su carga de diseño. Este artículo analiza cada causa y las cuatro medidas de modernización que han mantenido a los colonos seguros desde entonces.
LA PLANTA, EL RÍO Y EL COLAPSO
La planta de agua entró en funcionamiento en mayo de 1991 con una capacidad de diseño de25,000 m³/d, extrayendo agua cruda del río Wanggang - la principal salida al mar en el área de Lixiahe en el norte de Jiangsu. El agua cruda presentaba dos desafíos: una fuerte contaminación río arriba y una fuerte influencia de las mareas río abajo. Durante los eventos de intrusión de agua de mar, las concentraciones de NaCl alcanzaron1000 a 10 000 mg/l. La turbiedad anual osciló entre 30 y 100 NTU, y alcanzó un máximo de 700 NTU durante tormentas de corta duración-.
Durante dos años el sedimentador de tubo inclinado funcionó sin mayores incidentes. Luego, en el verano de 1993, durante un período de máxima-demanda, los operadores drenaron el tanque para reparar una válvula de purga. Los tubos - cargados de lodos acumulados, sostenidos por acero corroído - cedieron.
1. POR QUÉ SE ACUMULAN LOS LODOS EN LOS TUBOS INCLINADOS
En un tubo inclinado correctamente cargado, una visibleinterfaz clara-turbiaformas. Por encima se encuentra agua clarificada de la que se han separado la mayoría de los flóculos. Debajo hay una zona de suspensión en la que los flóculos - colisionan, unen partículas más finas y crecen hasta convertirse en agregados grandes y densos que se depositan en la superficie inferior del tubo y se deslizan hacia abajo por gravedad hacia la zona de lodos.
Pero cuando la velocidad ascendente en los tubos aumenta - ya sea por operación de sobrecarga o por mala distribución del flujo - este equilibrio colapsa. Los flóculos que deberían sedimentarse son transportados hacia arriba a la zona de agua clara. Luego se conformanencima de los tubos, formando acumulaciones de lodo que los operadores describen como "nubes en forma de hongo" que se elevan desde las salidas de los tubos. Cuanta más sobrecarga, más espesa se vuelve la capa-superior de lodo.
Hay una complicación adicional. El flujo dentro de tubos inclinados no es laminar ideal. es unflujo bifásico líquido-sólido-- partículas más densas que el agua se asientan por su propio peso, creando un movimiento relativo entre fases. En la región de estela, detrás de los flóculos, se forman vórtices extremadamente pequeños y sus pulsaciones perturban el campo de sedimentación. El resultado: la eficiencia de sedimentación en el mundo real-es inferior a lo que predice el supuesto de flujo laminar-y el lodo se acumula dentro de los tubos incluso en condiciones de funcionamiento "normal".
2. LAS CINCO CAUSAS DEL COLAPSO
2.1 Descarga de lodos - muy poca y demasiado tarde
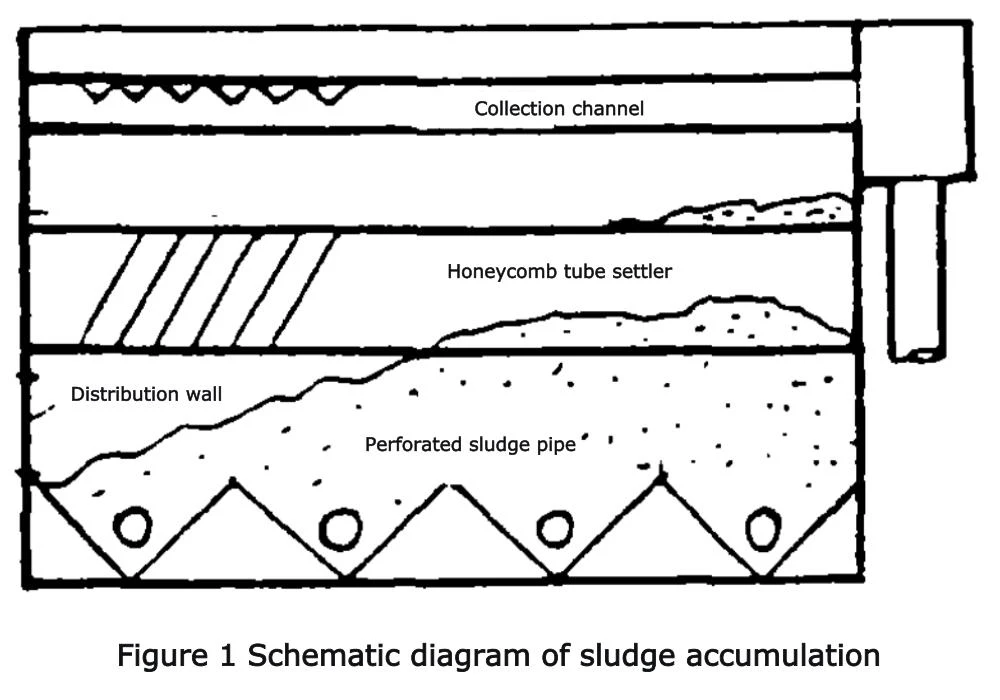
La práctica estándar exige la descarga de lodosdos veces por turno- cada 4 horas - con mayor frecuencia y duración cuando aumenta la turbidez del agua cruda o aumenta la producción. La inspección posterior-al accidente reveló que ya se había introducido lodo desde la zona de distribución de agua hacia los propios tubos (ver Figura 1). El calendario de descarga no se había ajustado para adaptarse al aumento de turbidez. Los lodos se acumularon progresivamente, alcanzando una profundidad de aproximadamente10 cm encima de los tubos- un peso muerto para el que el sistema de soporte nunca fue diseñado.
2.2 Sin lavado regular ni vaciado periódico del tanque
Las propias regulaciones de la planta eran claras: cuando aparecen lodos o algas esponjosas en las tapas de los tubos, drene por debajo de los tubos, exponga las superficies y limpie con una pistola de agua a alta-presión a unaángulo de 60 gradosa los tubos. En áreas costeras con abundante luz solar, el crecimiento de algas en los tubos es rápido. - los trabajadores deben ingresar al tanque, eliminar las algas manualmente, enjuagar repetidamente y abrir válvulas de purga para descargar los desechos. Cada tres meses, se debe vaciar completamente el tanque, retirar parcialmente los tubos e inspeccionar y remover la zona de lodos para limpiarla. Se deben eliminar los residuos como peces pequeños y bloques de madera que bloquean los tubos de lodos perforados. Estos procedimientos no se siguieron consistentemente.
2.3 Las válvulas equivocadas - intensidad de mano de obra que desalentó la operación
Las válvulas de purga originales fueronválvulas de compuerta normales de baja-presión, Dg200 mm. Cada ciclo de descarga requería que un operador girara cada válvulamás de setenta vueltas- y cuatro válvulas de este tipo por ciclo. El esfuerzo físico fue sustancial. Con el tiempo, los operadores abrieron las válvulas de manera insuficiente y la descarga de lodos fue crónicamente incompleta. La especificación de la válvula, un detalle- aparentemente menor en la etapa de diseño, se convirtió en la causa principal del colapso.
2.4 Un sistema de soporte que se corroe sin control
El sistema de soporte del tubo original era mínimo: en un8 m × 7 mtanque de sedimentación, sólo dos anclajes de hierro incrustados en los bordes del tanque, con barras redondas de acero Dg16 mm y tensores apretados a intervalos de 250 mm. Durante la intrusión de agua de mar, el ambiente con alto contenido de cloruro aceleró la corrosión del acero redondo. Sólo se aplicó un tratamiento anticorrosión de rutina- - sin inspección anual ni programa de reemplazo. Cuando el tanque estaba lleno de agua, la flotabilidad compensó parcialmente la carga de lodos. Cuando se vació el tanque para reparar la válvula, todo el peso de los tubos cargados de lodo-se transfirió a los soportes corroídos y fallaron.
2.5 Operación de sobrecarga - 18% más allá del diseño y los flóculos no pudieron hacer frente
La demanda del verano impulsó a la planta a operar a118% de la capacidad de diseño. En el tanque de floculación de rejilla, la elevada velocidad del flujo dificultó la formación de flóculos grandes y densos - e incluso los flóculos previamente formados se rompieron. Los operadores observaron exactamente lo que predice la teoría: la alta velocidad ascendente en los tubos barrió los flóculos hacia la zona de agua clara, donde se re-asentaron en las tapas de los tubos en capas de más de 10 cm. Mientras tanto, los propios tubos se llenaban de lodo desde abajo. La carga superior-e-inferior combinada abrumó lo que quedaba de la estructura de soporte.
3. LAS CUATRO MEDIDAS DE REMODELACIÓN
3.1 Válvulas de purga de apertura rápida-
Las válvulas de compuerta normales de baja-presión fueron reemplazadas porválvulas de purga de apertura rápida-tipo palanca accionadas manualmente-. Lo que antes requería más de setenta-vueltas ahora requiere un solo movimiento de palanca. La dramática reducción en la intensidad de la mano de obra significó que los operadores ya no fueran reacios a realizar la descarga de lodos - y cuando lo hicieron, las válvulas se abrieron completamente. La eficiencia de descarga de lodos de las tuberías perforadas mejoró inmediatamente.
3.2 Agitación de agua a alta-presión sobre las tuberías de lodos
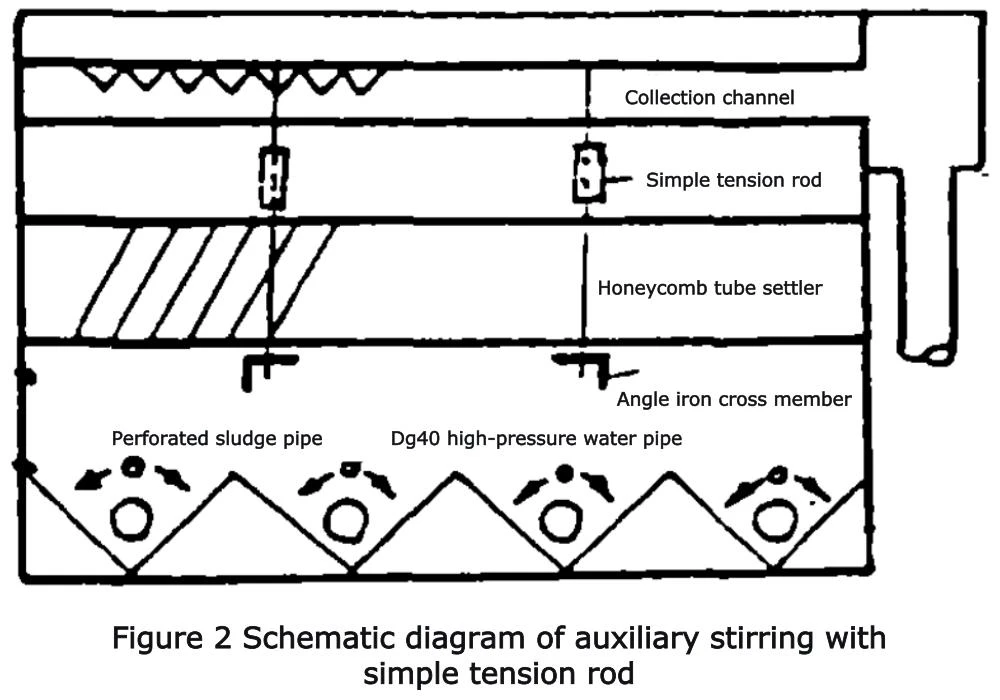
A Tubería de agua de alta presión-Dg40 mmse instaló 30 cm por encima de las tuberías de lodos perforadas (ver Figura 2). Antes de cada descarga de lodo, se dirige agua a alta-presión en un ángulo de 90 grados a lo largo del eje de las tuberías perforadas durante 2 minutos para agitar el lodo sedimentado. Este sencillo dispositivo de agitación auxiliar evita el endurecimiento y la compactación de los lodos, lo que hace que la descarga aguas abajo sea significativamente más efectiva.
3.3 Prohibición de sobrecarga y disciplina de limpieza obligatoria
Se prohibió la operación de sobrecarga - una regla estricta, no una pauta - para preservar las condiciones de reacción en el tanque de floculación de la rejilla y mantener las velocidades ascendentes en los tubos dentro de su envolvente de diseño. Al mismo tiempo se estableció un calendario de limpieza vinculante:Superficies de los tubos limpiadas al menos mensualmente, vaciado e inspección completos del tanque trimestralmente.. Sin excepciones.
3.4 Soportes de tubos reforzados con barras tensoras
Se agregaron varillas de tensión simples al sistema de soporte original (ver Figura 2), transfiriendo parte del peso del conjunto de tubos a los canales de recolección. Esto distribuyó la ruta de carga -, lo que había sido transportado en su totalidad por dos anclajes incrustados y el acero redondo corroído ahora se compartía entre múltiples elementos estructurales.
DOS AÑOS DESPUÉS: LO QUE DICEN LOS DATOS
Estas cuatro medidas ya llevan casi dos años funcionando sin incidentes. La modernización no requirió rediseñar el colono ni reemplazar el equipo principal - que abordódisciplina operativa, ergonomía de válvulas, gestión de lodos y redundancia estructural. Las lecciones son sencillas pero fáciles de pasar por alto durante el diseño y la puesta en servicio:
1. El hardware de descarga de lodos es importante.Si una válvula necesita setenta vueltas para abrirse, los operadores eventualmente la abrirán menos que completamente. Las válvulas de apertura rápida-no son un lujo -, son una necesidad operativa.
2. Los sistemas de soporte se corroen en ambientes costeros.La intrusión de agua de mar significa que los niveles de cloruro alcanzan entre 1.000 y 10.000 mg/L. El acero redondo y el hierro incrustado requieren una inspección anual y un presupuesto de reemplazo - recubrimiento anticorrosión de rutina por sí solo no es suficiente.
3. La sobrecarga tiene un efecto agravante.Operar un 18 % por encima del diseño aumenta la velocidad ascendente, rompe los flóculos, deposita lodo en las tapas de los tubos y aumenta la carga muerta en los soportes ya-estresados. No es un problema -, son cuatro problemas desencadenados por una sola decisión.
4. La acumulación de lodos es predecible.El modelo de interfaz claro-turbio le indica cuándo y dónde se depositará el lodo. Si los operadores ven "nubes en forma de hongo" que se elevan desde los tubos, la velocidad ascendente es demasiado alta - reduce la carga o aumenta la descarga de lodos. No espere a que la capa-superior de lodo alcance los 10 cm.
5. La limpieza de rutina es más barata que un colapso.La limpieza mensual de la superficie y el vaciado trimestral del tanque pueden parecer una carga -, pero reemplazar un conjunto de tubos colapsado y el tiempo de inactividad asociado cuestan mucho más.
¿Actualizar o solucionar problemas de un colonizador de tubo inclinado?
Juntai suministra medios sedimentadores de tubos inclinados de PVC y PP con soporte de ingeniería completo - que incluye verificación del diseño hidráulico, revisión del sistema de soporte, diseño de descarga de lodos y planificación de modernización. Si su sedimentador tiene un rendimiento deficiente, muestra signos de acumulación de lodo o necesita una mejora estructural, podemos ayudarlo a diagnosticar el problema y especificar la solución correcta.
| Especificaciones del producto del sedimentador de tubos | Solicitar soporte de ingeniería | Gama completa de productos |